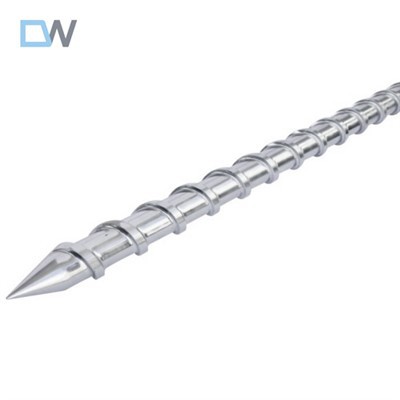
Se você está profundamente envolvido no jogo de moldagem por injeção, provavelmente já ouviu pessoas geeks por causa dos cilindros de rosca de alta velocidade - e se você é como a maioria das pessoas que passaram anos solucionando problemas em linhas de moldagem, você deve ter se perguntado: “Isso é apenas mais um truque ou realmente move a agulha?” Como um fornecedor que trabalhou com dezenas de fabricantes (de fabricantes de produtos ópticos a grandes marcas de eletrodomésticos) para ajustar e testar esses barris, estou aqui para explicar por que abandonar um barril padrão para uma versão de alta velocidade não é apenas uma atualização - é uma virada de jogo para velocidade, qualidade e seus resultados financeiros.
Vamos começar com o básico. Um cilindro de rosca na moldagem por injeção realiza duas funções principais: derrete a resina plástica e injeta esse plástico derretido na cavidade do molde. Um cilindro de parafuso de alta velocidade, ao contrário de seu equivalente padrão, é projetado para girar mais rápido, aumentar a pressão de injeção mais rapidamente e mover mais material através do cilindro em menos tempo. Não se trata apenas de aumentar as RPM – projetamos a geometria do vôo, a dureza do material e os canais de resfriamento especificamente para lidar com essa velocidade extra sem desgastar ou causar defeitos. Não sei dizer quantas vezes um cliente nos procurou frustrado porque seu barril padrão era o gargalo em sua linha de produção 24 horas por dia, 7 dias por semana, perdendo-lhes horas de tempo de atividade por semana antes mesmo de considerarem a troca.

Primeira grande vitória: tempos de ciclo mais rápidos. Para qualquer moldador por injeção, o tempo de ciclo é dinheiro. Cada segundo reduzido em um único ciclo aumenta, especialmente se você estiver executando dezenas de milhares de peças por dia. Um cilindro de parafuso padrão normalmente atinge cerca de 100 a 150 RPM ao girar, e as velocidades de injeção podem diminuir muito devido ao atraso no aumento da pressão. Um cano de parafuso de alta velocidade? Regularmente fazemos com que nossos clientes atinjam 250 a 350 RPM, e a velocidade de injeção salta de 30 a 50% – às vezes mais, dependendo da resina. Vamos usar os produtos ópticos como um exemplo perfeito: os moldes das lentes precisam de um enchimento firme e uniforme para evitar riscos ou bolhas de ar, e a velocidade não é negociável aqui. Tínhamos um cliente que fabricava lentes para câmeras de telefone que executava ciclos de 12 segundos com um cilindro padrão. Assim que mudaram para nosso cilindro de rosca personalizado de alta velocidade, eles reduziram esse ciclo para 8 segundos. Isso representa um aumento de 33% na produção sem adicionar uma única máquina nova ao seu piso. Se você produz 100.000 lentes por mês, são 33.000 peças extras que você está fabricando (e vendendo) durante as mesmas horas de operação – sem mão de obra extra, sem custos extras de serviços públicos, apenas puro lucro. Você pode verificar exatamente como adaptamos esses barris para necessidades ópticas aqui: Barril de parafuso de alta velocidade de injeção para produtos ópticos. Esse link não é apenas uma página de vendas – são dados de teste reais de clientes que fizeram exatamente essa mudança.
Em seguida, a qualidade consistente das peças, que é enorme, não importa o que você esteja moldando, mas ainda mais crítica para peças de alto risco, como dispositivos médicos ou caixas eletrônicas. Os barris padrão têm problemas com o calor de cisalhamento quando você aumenta muito a velocidade - todo aquele atrito entre o plástico e a parede interna do cano gera calor extra que pode derreter demais a resina, quebrar as cadeias de polímero ou causar pontos quentes. Isso leva a peças deformadas, disparos curtos ou defeitos superficiais, como marcas de abertura. Os cilindros de parafuso de alta velocidade resolvem isso com duas soluções principais: melhor design de vôo e construção de material. Adicionamos voos mais planos e polidos que reduzem o atrito e usamos liga de aço de alta qualidade ou revestimento bimetálico que dissipa o calor mais rapidamente. Além disso, como injetam pressão muito mais rapidamente, o plástico derretido não esfria no meio da injeção. Pegue embalagens de paredes finas, como as pequenas tampas dos copos de iogurte: essas paredes geralmente têm menos de 0,5 mm de espessura e, se o plástico esfriar antes de estar totalmente cheio, você obterá peças incompletas que serão jogadas fora. Um barril padrão teria dificuldades aqui, levando a uma taxa de sucata de 5 a 8% para algumas execuções de paredes finas. Nossos clientes que usam barris de alta velocidade veem as taxas de sucata caírem para 1 a 2% nessas mesmas peças. Para um cliente que molda 5 milhões de tampas por mês, isso representa menos 200.000 peças desperdiçadas e mais material economizado – outro ganho de custo.
Depois, há um desgaste reduzido na configuração geral da máquina, algo que muitas pessoas ignoram quando estão apenas focadas no cano em si. Um mito comum é que uma velocidade mais alta significa mais tensão na rosca e no cilindro, o que levaria a mais manutenção. Mas se você comparar maçãs com maçãs – mesma resina, mesmo tamanho de peça, mesma produção – os cilindros de rosca de alta velocidade, na verdade, colocam menos pressão sobre outros componentes da máquina. Espere, por quê? Como os barris padrão precisam funcionar por mais tempo para derreter a mesma quantidade de plástico, o motor da máquina, o sistema de acionamento e as bombas hidráulicas trabalham horas extras por períodos mais longos. Um barril de alta velocidade derrete e injeta o mesmo volume de plástico em menos tempo, de modo que as outras peças tenham mais tempo de inatividade. Tivemos um cliente que trocava o parafuso e o cilindro padrão a cada 6 meses devido ao constante superaquecimento e desgaste nas hélices do parafuso. Desde que mudamos para nosso design de alta velocidade que equilibra velocidade com gerenciamento de calor, eles não substituíram seu cano há mais de 2 anos. Isso representa metade do custo de manutenção, menos tempo de inatividade para troca de peças e menos dinheiro desperdiçado em peças de reposição. Para uma linha de produção operando 2 turnos por dia, isso representa dezenas de milhares de dólares economizados anualmente.
Espere, vamos falar sobre flexibilidade de resina também, porque esse é um grande problema para fabricantes que trabalham com diversos materiais. Alguns barris padrão só podem lidar com uma gama restrita de resinas – por exemplo, se você moldar ABS rígido e TPE flexível, poderá precisar de barris separados para evitar contaminação cruzada ou problemas de derretimento. Barris de parafuso de alta velocidade, porém, seus perfis de voo ajustáveis e controle de calor os tornam muito mais versáteis. Tínhamos um cliente que fabricava peças de plástico rígidas e vedações flexíveis para esses brinquedos, e eles usavam duas máquinas de moldagem separadas porque seu cilindro padrão único não conseguia alternar entre os materiais sem grande tempo de inatividade para limpeza e configuração. Eles trocaram o cano de uma máquina pela nossa versão de alta velocidade e agora alternam entre ABS e TPE em menos de 10 minutos, sem contaminação cruzada, sem defeitos. Isso significou que eles reduziram o número total de máquinas em 25%, liberando espaço que costumavam alugar para armazenamento, e reduziram o tempo de configuração em horas por semana. Versatilidade não é apenas algo bom de se ter – é uma maneira de fazer com que seu equipamento existente trabalhe mais para você, e não mais devagar.
Eu sei o que você está pensando: “Tudo isso parece ótimo, mas é apenas para grandes operações?” Não, de jeito nenhum. Também trabalhamos com fabricantes de pequeno e médio porte, que moldam lotes menores, mas ainda buscam competir em velocidade e qualidade. Muitos deles estavam preocupados com o custo inicial, mas quando analisamos os números, o ROI geralmente é inferior a 6 meses. Digamos que você esteja processando 50.000 peças por mês, tempos de ciclo que levam 15 segundos e tenha uma taxa de descarte de 7%. Mudar para um cano de alta velocidade reduz seu ciclo para 11 segundos (27% mais rápido) e descarte para 2% (5% economizado). A produção extra por mês é de 5.000 peças e você está desperdiçando 2.500 peças a menos. Multiplique isso por um lucro de US$ 0,50 por peça e isso equivale a US$ 3.750 extras por mês. Considere menor manutenção e economia de resina e você pagará pelo barril rapidamente.
O único problema aqui é que nem todos os cilindros de rosca de alta velocidade são criados iguais. Muitos fornecedores de preços reduzidos apenas polim o interior de um barril padrão e o chamam de “alta velocidade”, mas ignoram o design de voo personalizado e o gerenciamento de calor que realmente fazem a diferença. Testamos cada barril que construímos com tipos de resina e especificações de peças específicas do cliente, por isso sabemos que funcionará para sua linha exata, não apenas para uma execução genérica. É por isso que adoramos trabalhar com fabricantes de produtos ópticos, como aqueles que usam nosso cilindro de parafuso de alta velocidade de injeção para produtos ópticos – essas peças precisam de uma precisão que os cilindros genéricos não conseguem oferecer.
No final das contas, os barris de rosca de alta velocidade não são apenas uma tendência a ser perseguida. Eles são uma solução que atinge diretamente três dos maiores problemas dos moldadores por injeção: tempos de ciclo lentos, altas taxas de refugo e custos de manutenção desnecessários. Se você está cansado de ver o seu barril atrasando sua produção ou está procurando extrair mais lucro do seu equipamento existente, vale a pena verificar se um design de alta velocidade faz sentido para suas peças.
Esteja você moldando pequenos componentes ópticos, caixas grossas de eletrodomésticos ou qualquer coisa entre eles, obter um cilindro construído para suas necessidades específicas é a chave. Se você estiver pronto para conversar sobre os gargalos da sua linha e ver como um cilindro de rosca de alta velocidade pode funcionar para você, entre em contato conosco para discutir opções personalizadas.
Referências:
- Petterson, L. (2021). Eficiência da moldagem por injeção: estratégias de redução do tempo de ciclo para produção de médio volume. Jornal de Tecnologia e Engenharia de Plásticos, 42(3), 189-202.
- Moore, K. e Carter, J. (2022). Gerenciamento de calor em tambores de rosca de alta velocidade: impacto na degradação da resina e na qualidade da peça. Processamento Industrial de Polímeros, 17(2), 77-91.
- Associação Global de Fabricação. (2023). Análise de custo-benefício de equipamentos de moldagem de alta velocidade para fabricantes de pequeno e médio porte. Relatório #GM-23-04, pp. 12-19.
- Associação de Moldagem Óptica. (2022). Moldagem por injeção de precisão para componentes ópticos: requisitos de velocidade e pressão. Moldagem Especializada Trimestralmente, 9(1), 34-41.