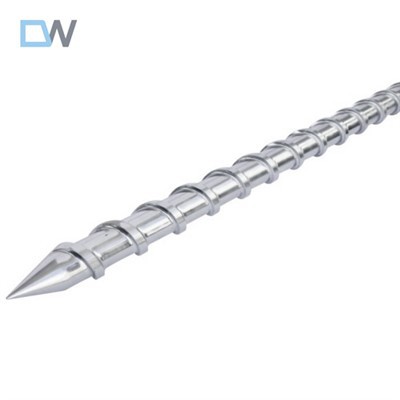
Vamos direto ao assunto: se você é gerente de uma planta de moldagem por injeção, líder de manutenção ou supervisor de operações encarregado de manter as linhas de produção funcionando 24 horas por dia, 7 dias por semana, seu cabeçote de injeção de tampa final não é apenas uma pequena parte de seu conjunto de parafuso e cilindro – é a primeira linha de defesa contra paradas dispendiosas, peças descartadas e manutenção não planejada. Se você já se perguntou se seu cabeçote de injeção de tampa final pode resistir a ambientes industriais agressivos, como moldagem de borracha em alta temperatura, processamento químico ou extrusão de polímero para serviços pesados, este artigo é para você. Como fornecedor desses componentes críticos, passei a última década trabalhando diretamente com equipes de fabricação nos setores automotivo, de embalagens, médico e de máquinas pesadas para testar exatamente o que esses cabeçotes podem (e não podem) suportar, e hoje estou analisando a ciência do mundo real, as armadilhas comuns e as soluções que determinam ou prejudicam seu desempenho em condições difíceis.

Primeiro, vamos definir o que um cabeçote de injeção de tampa final faz, porque o contexto é importante aqui. Em sua essência, esse componente fica na ponta do conjunto de parafuso e cilindro da sua máquina de moldagem por injeção. Sua função é dupla: primeiro, criar uma vedação hermética e à prova de vazamentos entre o polímero fundido (ou outro material) dentro do cilindro e a cavidade de moldagem, para que nenhum material vaze no meio do ciclo. Em segundo lugar, quando o parafuso se retrai para extrair novo material para o próximo disparo, a tampa evita o refluxo do material fundido que desperdiçaria o produto e perturbaria a consistência da pressão. Parece simples, certo? Mas em ambientes industriais agressivos (pense em temperaturas de 350 °C ou mais para plásticos de engenharia como PEEK, na exposição constante a agentes desmoldantes corrosivos ou no desgaste abrasivo do náilon com enchimento de vidro), essa função simples fica muito mais difícil de ser executada de maneira confiável.
Há alguns anos, trabalhei com uma fábrica de peças automotivas de nível 1 que estava enfrentando falhas recorrentes nas tampas de extremidade de sua linha de componentes sob o capô. Eles estavam moldando náilon de alta temperatura reforçado com 30% de fibra de vidro, que é um material notoriamente abrasivo e exigente. Seus cabeçotes de injeção antigos e prontos para uso quebravam a cada 2 ou 3 semanas, levando a mais de 8 horas de inatividade para substituí-los, além de milhares de dólares em peças de sucata. Quando trouxemos cabeçotes de injeção de tampa final personalizados, projetados especificamente para ambientes abrasivos, sua taxa de falhas caiu para cada 10 a 12 semanas e o tempo de inatividade relacionado a esse componente caiu 70%. Esse é o tipo de impacto no mundo real de que estamos falando e é a prova de que sim, esses cabeçotes podem funcionar em ambientes hostis - mas apenas se você escolher corretamente o design e os materiais.
Vamos mergulhar nos maiores desafios ambientais adversos que os cabeçotes de injeção enfrentam e como o design moderno os aborda. Primeiro, temperaturas extremas. Muitos processos industriais requerem materiais que fundem entre 300°C e 400°C, e alguns até mais altos para polímeros especializados aeroespaciais ou de grau médico. As tampas padrão feitas de aço para ferramentas comum amolecerão, deformarão ou perderão sua precisão nessas temperaturas, porque a resistência ao calor do aço para ferramentas atinge cerca de 260°C para uso prolongado. Isso é um fracasso para ambientes agressivos. A solução aqui são ligas de alta temperatura, como o aço para ferramentas H13 modificado com cromo e vanádio para maior resistência ao calor, ou até mesmo materiais premium, como superligas à base de níquel para as aplicações mais extremas. Espere, mas mesmo com a liga certa, você precisa do tratamento de superfície correto. Por exemplo, nossos cabeçotes de injeção de tampa final (você pode aprender mais sobre o modelo específico que fornecemos aqui:Tampa final da cabeça de injeção para máquina de moldagem por injeção) apresentam um revestimento de cromo duro com acabamento não poroso de alta densidade que resiste à fadiga térmica - essa é a rachadura que você vê quando o metal se expande e contrai milhares de vezes por dia, levando a microfraturas e eventual falha.
A seguir: corrosão química. Este é um grande problema para instalações que usam agentes desmoldantes agressivos, produtos químicos de limpeza ou materiais de processo que são ácidos ou cáusticos. Por exemplo, fábricas de embalagens que moldam garrafas PET costumam usar agentes desmoldantes à base de cloro que corroem o aço padrão com o tempo. Quando a corrosão se instala, a vedação entre a tampa e o cilindro do parafuso se rompe, causando vazamento de material. Nossa equipe testou isso expondo tampas de aço padrão a um agente desmoldante comum à base de cloro durante 1.000 ciclos de produção – eles desenvolveram corrosão por pite que reduziu a eficácia da vedação em 40% nesse período. Nossas tampas de extremidade de alta liga, com revestimento cerâmico PVD (deposição física de vapor), não apresentaram corrosão após o mesmo teste, porque a camada cerâmica atua como uma barreira entre o metal e os produtos químicos corrosivos. Essa é a diferença entre um componente que dura meses e outro que falha em semanas.
Terceiro, desgaste abrasivo. Esse é o desafio enfrentado pela fábrica automotiva que mencionei anteriormente. Polímeros cheios de vidro, plásticos reforçados com fibra de carbono e até compostos cheios de minerais são como uma lixa dentro do barril, raspando constantemente em todas as superfícies da tampa. Com o tempo, esse desgaste corrói as faces de vedação da tampa, causando refluxo, tamanhos de granalha inconsistentes e mais sucata. A solução aqui é dupla: primeiro, materiais duros e resistentes ao desgaste, como revestimentos de carboneto de tungstênio ou aço H13 premium com tratamento criogênico, que torna a estrutura interna do metal mais durável contra o atrito abrasivo. Em segundo lugar, tolerâncias de usinagem precisas – mesmo um desvio de 0,01 mm na face de vedação pode dobrar a taxa de desgaste em materiais abrasivos. Nossas tampas são usinadas de acordo com os padrões ISO 9001, com uma tolerância de face de vedação de ±0,005 mm, o que é fundamental para uma longa vida útil em ambientes de alta abrasão.
Mas o problema é o seguinte: não se trata apenas de peças e materiais. A maneira como você integra o cabeçote de injeção da tampa terminal em sua configuração existente também é importante, especialmente em ambientes industriais agressivos. Por exemplo, a vibração é uma grande culpada pelas falhas precoces. As máquinas de moldagem por injeção funcionam em altas velocidades e a vibração constante do cilindro, do parafuso e da unidade de injeção pode afrouxar os parafusos de montagem, deslocar a tampa da extremidade e quebrar as vedações. Nossas tampas personalizadas incluem mecanismos de travamento integrados que distribuem a vibração uniformemente pelo flange de montagem, em vez de concentrá-la nos orifícios dos parafusos. Também trabalhamos com os clientes para ajustar a pressão de injeção e o tempo do ciclo de suas máquinas, porque muita pressão coloca pressão desnecessária na tampa da extremidade, mesmo que ela seja feita do material certo.
Quero ser claro: existem limites. Você não pode pegar uma tampa padrão, pronta para uso, projetada para moldagem de uso geral e esperar que ela suporte moldagem PEEK de até 400°C ou exposição constante ao ácido fluorídrico. Vimos clientes tentarem isso, e o resultado é sempre mais tempo de inatividade e custos mais elevados a longo prazo. O segredo é combinar o design da tampa com o seu ambiente hostil específico, e não apenas assumir que todas as tampas são iguais. É por isso que trabalhamos em estreita colaboração com cada cliente para auditar o seu processo: qual é a temperatura do seu material fundido? Qual é o nível abrasivo do seu composto? Quais produtos químicos eles usam para limpeza e desmoldagem? Nós até testamos protótipos nas condições de suas próprias instalações antes da instalação completa, para garantir que o cabeçote de injeção da tampa final funcione exatamente em seu ambiente hostil.
Deixe-me compartilhar outro exemplo para esclarecer isso. No ano passado, um fabricante de dispositivos médicos nos procurou, lidando com riscos extremos de contaminação e temperaturas ultra-altas enquanto moldava policarbonato para instrumentos cirúrgicos. Suas tampas antigas coletavam vestígios de contaminantes que arruinavam lotes de peças e falhavam a cada 4 semanas. Fornecemos cabeçotes de injeção com tampa final feitos de aço inoxidável 316L de grau médico (que é resistente à corrosão e fácil de esterilizar) com uma superfície polida e não porosa que evita o acúmulo de material e facilita a limpeza. Também ajustamos o perfil de vedação da tampa para reduzir o espaço morto na cavidade, o que elimina áreas onde os contaminantes podem se acumular. O resultado? A vida útil deles saltou para 16 semanas, a taxa de sucata por contaminação caiu 65% e eles foram aprovados na auditoria da FDA na primeira tentativa. Esse é o tipo de valor tangível que advém do projeto de uma tampa final para um ambiente industrial hostil, e não apenas do uso de uma peça de tamanho único.
Agora, eu sei o que muitos de vocês estão pensando: “Parece ótimo, mas e quanto ao custo?” Se você está focado em economias de curto prazo, um limite final pronto para uso pode parecer mais barato no início, mas vamos fazer as contas. A fábrica automotiva de nível 1 que mencionei anteriormente pagou US$ 1.200 por um cabeçote de injeção de tampa personalizado, em comparação com US$ 300 pelo padrão. Mas o padrão custava US$ 1.500 em tempo de inatividade, sucata e mão de obra cada vez que falhava, além de US$ 4.000 em perda de receita de produção por parada. Em um ano, são 26 paradas com a peça padrão, totalizando US$ 146.000 em custos. Com a parte customizada, eles tiveram 5 paralisações, totalizando US$ 28 mil em custos. Mesmo com o custo inicial mais alto, eles economizaram mais de US$ 118.000 em um ano. Isso não é apenas uma vitória – é algo óbvio para qualquer instalação que opere em um ambiente industrial hostil, onde o tempo de inatividade é o maior gerador de custos.
Então, voltando à pergunta original: um cabeçote de injeção com tampa final pode ser usado em ambientes industriais agressivos? A resposta curta é sim, mas somente se você escolher o design, os materiais e a integração corretos para suas condições específicas. Não é uma solução “tamanho único”, mas quando projetados corretamente, esses componentes são duráveis o suficiente para suportar altas temperaturas, produtos químicos corrosivos, materiais abrasivos e o estresse constante da produção 24 horas por dia, 7 dias por semana. Como alguém que passou anos solucionando falhas de terminais para equipes industriais, posso dizer que o maior erro que vejo são as instalações economizando em componentes que são críticos para seus processos ou presumindo que uma peça funciona para todos os ambientes.
Se você está lidando atualmente com falhas nas tampas de extremidade em seu processo industrial severo – sejam vazamentos frequentes, rachaduras, desgaste abrasivo ou problemas de contaminação – estou aqui para ajudar. Projetamos cabeçotes de injeção de tampa especificamente para as condições mais difíceis e trabalharemos com você para auditar seu processo, testar protótipos e encontrar uma solução que reduza o tempo de inatividade, reduza o desperdício e mantenha sua linha de produção funcionando perfeitamente. Não há necessidade de depender de peças prontas para uso que não foram desenvolvidas para o seu ambiente. Tudo o que você precisa fazer é entrar em contato e nós o guiaremos em cada etapa.
Referências:
- Tecnologia de Plásticos. (2022). "Projeto de tampa final e bico para moldagem por injeção em alta temperatura." Sociedade de Engenheiros de Plásticos.
- Ciência da Corrosão. (2021). "Desempenho material de ligas em agentes desmoldantes à base de cloro." Elsevier Ltda.
- ISO 9001:2015. "Requisitos de sistemas de gerenciamento de qualidade para componentes industriais usinados com precisão." Organização Internacional de Padronização.
- Soluções de fabricação automotiva. (2023). "Reduzindo o tempo de inatividade na moldagem de polímeros preenchidos com vidro por meio da seleção de componentes." Mídia de negócios Gardner.